ประสิทธิภาพการผลิตมักถูกกล่าวถึงเป็นตัวเลขความเร็ว แต่สายการผลิตเครื่องดื่มจะประสบความสำเร็จก็ต่อเมื่อผลิตขวดที่ยอมรับได้อย่างสม่ำเสมอผ่านกะการทำงาน หยุดที่การถ่ายโอนขวดเปล่า ความไม่เสถียรของรูปแบบ ความสมดุลของเส้นที่ไม่ดี และการคืนสภาพที่ช้าสามารถลบข้อดีของอัตราที่ระบุที่สูงได้ เครื่องจักร Combiblock จัดการส่วนสำคัญของปัญหาดังกล่าวโดยการบูรณาการการเป่าขวด การบรรจุ และการปิดฝาขวดเข้าด้วยกัน ความสำคัญอยู่ที่วิธีที่พวกเขาออกแบบการไหลของขวดใหม่และการตัดสินใจเกี่ยวกับขวด ไม่ใช่คำมั่นสัญญาสากลที่ว่าทุกสายการผลิตที่บูรณาการจะมีประสิทธิภาพเหนือกว่าทุกขวดที่แยกจากกัน
ประเด็นสำคัญ
- ประสิทธิภาพเป็นการวัดผลโดยรวม: ขวดที่ดีหมด เวลาที่เสียไป การสูญหายของผลิตภัณฑ์ ค่าสาธารณูปโภค และเวลาฟื้นตัว ล้วนมีความสำคัญ
- การบูรณาการจะช่วยลดจำนวนขั้นตอนที่จำเป็นในการเคลื่อนย้ายขวด PET เปล่าจากการเป่าไปสู่การเติม
- Combiblock ช่วยปรับปรุงเส้นทางการผลิตได้มากที่สุดเมื่อระบบสาธารณูปโภคต้นน้ำและบรรจุภัณฑ์ขั้นปลายได้รับการจับคู่กันอย่างเท่าเทียมกัน
- แผนผัง การออกแบบขวด และความมีระเบียบวินัยในการปฏิบัติงานเป็นตัวกำหนดว่าข้อได้เปรียบทางทฤษฎีจะกลายเป็นผลผลิตในแต่ละวันหรือไม่
จากเกาะที่แยกจากกันสู่เส้นทางการผลิตที่เชื่อมต่อกัน
รูปแบบดั้งเดิมมักจะแบ่งการเป่า การลำเลียงขวดเปล่า การบรรจุ และการปิดฝาออกเป็นพื้นที่ต่างๆ สิ่งนี้ไม่ได้ไร้ประสิทธิภาพโดยเนื้อแท้: สายการผลิตเดี่ยวที่ได้รับการออกแบบมาอย่างดีสามารถให้บริการโรงงานจำนวนมากได้อย่างมีประสิทธิภาพ ความท้าทายคือแต่ละอินเทอร์เฟซจะสร้างอีกที่หนึ่งที่ความเร็ว ระยะห่าง การจัดตำแหน่ง และพฤติกรรมของขวดจะต้องคงที่ เมื่อรูปแบบขวดจางลงหรือเป้าหมายเส้นเพิ่มขึ้น อินเทอร์เฟซเหล่านั้นจึงสามารถเรียกร้องความสนใจเพิ่มขึ้นได้
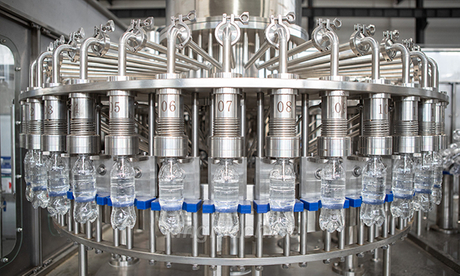
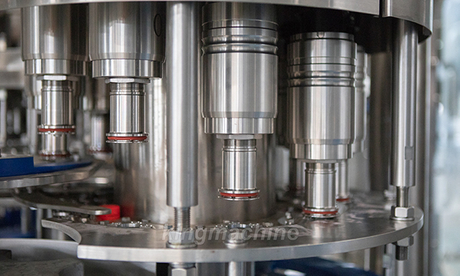
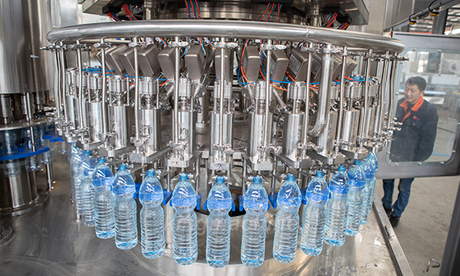
อุปกรณ์ปิดฝาเป่า-เติม-ปิดฝาแบบหมุน รวมขั้นตอนหลักเพื่อให้เส้นทางขวดสั้นลงและควบคุมได้โดยตรงมากขึ้น King Machine Co., Ltd. แสดงรายการการกำหนดค่าคอมบิบล็อกสำหรับการใช้งานเครื่องดื่ม PET ประโยชน์ที่ได้รับไม่ได้อยู่ที่โรงงานมีชื่ออยู่ในรายการอุปกรณ์น้อยลง นั่นคือลำดับการก่อตัว การเติม และการปิดสามารถจัดการเป็นบล็อกการผลิตเดียวได้

ผลผลิตของบล็อกนี้ยังต้องผ่านการติดฉลาก การตรวจสอบ การบรรจุ การจัดวางบนพาเลท และการขนส่ง ผู้ผลิตจึงควรหลีกเลี่ยงการตัดสินเครื่องจักรที่บูรณาการแยกกัน หากบรรจุภัณฑ์ขั้นปลายมีขนาดเล็กเกินไปหรือสายพานลำเลียงหลังจากปรับแคปเปอร์ไม่ดีแล้ว Combiblock อาจใช้เวลาส่วนใหญ่ในการรอ การบูรณาการจะทำงานได้ดีที่สุดเมื่อเป็นส่วนหนึ่งของแผนเส้นที่สมดุล
กลไกประสิทธิภาพสี่ประการที่อยู่เบื้องหลังการบูรณาการฝาเป่า-เติม-ฝา
1. การหยุดชะงักที่เกี่ยวข้องกับการถ่ายโอนน้อยลง
ขวดเปล่าจะได้รับการจัดการโดยใช้ระยะห่างที่สั้นกว่าระหว่างการขึ้นรูปและการบรรจุ ซึ่งสามารถลดปริมาณฮาร์ดแวร์สายพานลำเลียงและจำนวนจุดนำทางและจังหวะเวลาที่ต้องปรับเปลี่ยนได้ นอกจากนี้ยังอาจลดความซับซ้อนในการติดตามข้อผิดพลาด: ทีมงานสามารถมุ่งเน้นไปที่เส้นทางการถ่ายโอนที่กำหนดไว้ แทนที่จะใช้เครือข่ายสายพานลำเลียงที่ยาว ค่าจะยิ่งใหญ่ที่สุดเมื่อขวดที่เลือกทำงานอย่างเสถียรตลอดเส้นทางที่สมบูรณ์
2. รูปแบบไลน์การบรรจุขวดที่กะทัดรัดยิ่งขึ้น
การบูรณาการสามารถควบแน่นพื้นที่กระบวนการส่วนกลางได้ พื้นที่ว่างสามารถปรับปรุงการไหลเวียน การเข้าถึงการบำรุงรักษา หรือการวางตำแหน่งของอุปกรณ์สนับสนุน การจัดการที่มีขนาดกะทัดรัดต้องไม่กีดขวางการเข้าถึงที่ปลอดภัย ผู้ออกแบบควรจองพื้นที่สำหรับการบริการตามแผน การจัดหาฝาครอบ แผงไฟฟ้า การเชื่อมต่อการทำความสะอาด การเก็บตัวอย่าง และสายพานลำเลียงขั้นปลายก่อนที่จะสรุปโครงร่าง
3. มองเห็นคอขวดได้ดีขึ้น
เมื่อขั้นตอนส่วนกลางใช้การควบคุมและการเตือนร่วมกัน จะช่วยให้ดูได้ง่ายขึ้นว่าสภาวะใดที่กำลังหยุดลำดับ ซึ่งไม่เหมือนกับการวินิจฉัยสาเหตุโดยอัตโนมัติ ผู้ปฏิบัติงานที่มีทักษะยังคงต้องตีความสถานะของเครื่องจักร แต่ระบบที่เชื่อมต่อกันกระตุ้นให้เกิดคำถามที่มีประโยชน์มากกว่า: การสูญเสียเริ่มต้นจากการจ่ายพรีฟอร์ม การเป่า การถ่ายโอน การบรรจุ การปิดฝา ระบบสาธารณูปโภค หรืออินเทอร์เฟซภายนอกหรือไม่
4. การประสานงานระหว่างโมดูลแบบสแตนด์อโลนน้อยลง
โมดูลที่ควบคุมอย่างอิสระทุกโมดูลจำเป็นต้องมีข้อตกลงเกี่ยวกับสัญญาณความเร็ว การสะสม การหยุด และการฟื้นตัว Combiblock ทำให้ความสัมพันธ์เหล่านั้นใกล้ชิดกันมากขึ้น ประโยชน์ที่ได้รับคือกระบวนการหลักที่เรียบง่ายกว่า ในขณะที่ข้อดีข้อเสียคือการพึ่งพากันมากขึ้นระหว่างขั้นตอนที่รวมกัน นี่คือเหตุผลว่าทำไมการบำรุงรักษาเชิงป้องกันและการฝึกอบรมผู้ปฏิบัติงานจึงไม่สามารถถือเป็นปัญหารองได้
วัดประสิทธิภาพการผลิตจากการสูญเสีย ไม่ใช่แค่พิกัดกำลังการผลิต
| คำถามด้านประสิทธิภาพ | หลักฐานการผลิตที่เป็นประโยชน์ | นัยในการตัดสินใจ |
|---|---|---|
| ส่งออกได้จริงเท่าไร? | ขวดที่ดีจะถูกปล่อยออกมาตามระยะเวลาการทำงานที่กำหนด | เปรียบเทียบเอาต์พุตที่มีประสิทธิภาพ ไม่ใช่แค่ความจุของป้ายชื่อเท่านั้น |
| เวลาหายไปไหน? | การหยุดแบ่งตามระยะ ระยะเวลา และการกลับเป็นซ้ำ | กำหนดเป้าหมายการสูญเสียซ้ำครั้งใหญ่ที่สุดก่อนที่จะเพิ่มกำลังการผลิต |
| เส้นจะฟื้นตัวได้เร็วแค่ไหน? | เวลาจากการหยุดจนถึงการผลิตที่มีเสถียรภาพหลังการแทรกแซง | ประเมินการเข้าถึง สัญญาณเตือน ขั้นตอน และการฝึกอบรมผู้ปฏิบัติงาน |
| เค้าโครงมีความสมดุลหรือไม่? | หลักฐานการรอ ปิดกั้น หรือการสะสมก่อนบรรจุ | ปรับขนาดอุปกรณ์ปลายน้ำและสายพานลำเลียงให้ตรงกับแนวแกน |
| รูปแบบอยู่ภายใต้การควบคุมหรือไม่? | บันทึกการเปลี่ยนแปลง การตั้งค่า สภาพขวด และแนวโน้มการปฏิเสธ | ตัดสินใจว่าความยืดหยุ่นของรูปแบบหรือการเรียกใช้อย่างต่อเนื่องควรขับเคลื่อนการออกแบบหรือไม่ |
สามารถระบุตัวชี้วัดโดยรวมที่ใช้งานจริงได้โดยไม่ต้องอ้างว่ามีสูตรหนึ่งที่เหมาะกับโรงงานทุกแห่ง อัตราการผลิตที่ใช้ได้เท่ากับขวดที่ยอมรับที่ผลิตหารด้วยเวลาการผลิตตามกำหนดการ หลังจากที่โรงงานกำหนดวิธีแยกประเภทการหยุดที่วางแผนไว้และการหยุดที่ไม่ได้วางแผนไว้ การจำแนกประเภทมีความสำคัญ หากการเปลี่ยนแปลงถือว่า "มองไม่เห็น" การเปรียบเทียบอาจดูดีขึ้นบนกระดาษในขณะที่ไม่สามารถช่วยปรับปรุงการดำเนินงานได้
เงื่อนไขที่ทำให้การบูรณาการโน้มน้าวใจมากขึ้น
โดยทั่วไปแล้ว เครื่องจักร Combiblock จะมีความน่าสนใจ เนื่องจากการผลิตขวด PET เป็นศูนย์กลางของโครงการ มีการกำหนดข้อกำหนดด้านผลผลิตไว้อย่างชัดเจน และพื้นที่บนพื้นมีจำกัด นอกจากนี้ยังเหมาะกับพืชที่ต้องการลดการจัดการขวดเปล่าระหว่างขั้นตอนหลักอีกด้วย กรณีจะแข็งแกร่งขึ้นเมื่อขวดและฝาปิดที่ต้องการยังคงมีเสถียรภาพพอสมควรตลอดโปรแกรมการผลิต เนื่องจากกลยุทธ์รูปแบบที่ชัดเจนสนับสนุนการตั้งค่าที่ทำซ้ำได้และการแยกข้อผิดพลาดได้เร็วขึ้น
สิ่งเหล่านี้อาจน่าสนใจน้อยกว่าในกรณีที่แผนการผลิตต้องการการเปลี่ยนแปลงบ่อยครั้งและไม่เกี่ยวข้องกัน โดยที่สินทรัพย์แบบสแตนด์อโลนที่มีอยู่จะต้องถูกเก็บรักษาไว้ หรือในกรณีที่โรงงานขาดสาธารณูปโภคและทรัพยากรการบำรุงรักษาที่มั่นคง ในกรณีเช่นนี้ สถาปัตยกรรมที่แยกจากกันอาจให้ความยืดหยุ่นที่แตกต่างกัน คำตอบที่ถูกต้องมาจากรูปแบบการปฏิบัติงานจริง ไม่ใช่จากการปฏิบัติต่อความกะทัดรัดเป็นวัตถุประสงค์สากล
King Machine ควรได้รับข้อมูลโครงการที่เป็นตัวกำหนดการตัดสินใจนี้ ได้แก่ หมวดหมู่เครื่องดื่ม ผลลัพธ์เป้าหมาย ข้อมูลขวดและผลิตภัณฑ์ที่ขึ้นรูปขั้นต้น ประเภทฝา สภาพผลิตภัณฑ์ ข้อมูลสาธารณูปโภค แผนผังชั้น ความคาดหวังในการทำความสะอาด และแนวคิดการบรรจุหีบห่อขั้นปลาย รายละเอียดเหล่านั้นเปลี่ยนการอภิปรายเรื่องประสิทธิภาพในวงกว้างให้กลายเป็นการกำหนดค่าอุปกรณ์ที่สามารถประเมินได้อย่างมีความรับผิดชอบ
ทำอย่างไรให้เกิดประโยชน์อย่างมีประสิทธิภาพคงทน
เริ่มต้นด้วยขวด ตรวจสอบว่าผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นและรูปทรงขวดตามที่ตั้งใจไว้สามารถทำงานได้อย่างต่อเนื่องผ่านการเป่า การขนถ่าย การบรรจุ การปิดฝา และการจัดการขั้นปลายน้ำ จากนั้น ให้สร้างขั้นตอนการเริ่มต้นและการกู้คืนที่แยกขั้นตอนหลัก แม้ว่าจะรวมเข้าด้วยกันแล้วก็ตาม ผู้ปฏิบัติงานจำเป็นต้องรู้ว่าควรตรวจสอบสิ่งใดก่อน และการปรับเปลี่ยนใดต้องได้รับอนุญาต
จากนั้นเก็บบันทึกการสูญเสียที่ใช้หมวดหมู่ที่มีความหมาย "เครื่องหยุด" กว้างเกินกว่าจะปรับปรุงเส้นได้ บันทึกว่าทริกเกอร์เป็นการจ่ายพรีฟอร์ม การทำความร้อน การสร้างขวด การถ่ายโอน การบรรจุ การจ่ายฝาปิด การปิด เซ็นเซอร์ ระบบสาธารณูปโภค หรือการอุดตันที่ปลายน้ำ ตรวจสอบการสูญเสียที่เกิดขึ้นซ้ำๆ ในกะและรูปแบบต่างๆ จุดมุ่งหมายคือการปรับปรุงระบบที่ทำงานได้จริง แทนที่จะปรับตามอาการอย่างต่อเนื่อง
สุดท้าย รวมการทำความสะอาดและการบำรุงรักษาตามแผนไว้ในแบบจำลองการผลิต บล็อกแกนแบบรวมช่วยให้เส้นทางขวดง่ายขึ้น แต่การตรวจสอบ ทำความสะอาด และการบริการก็ไม่ใช่เรื่องยาก การเข้าถึงที่ดี ขั้นตอนการทำเอกสาร และชิ้นส่วนอะไหล่ที่ถูกต้องมีความเชื่อมโยงโดยตรงกับประสิทธิภาพของสายการผลิตเครื่องดื่ม
ปรับสมดุล Combiblock กับส่วนที่เหลือของเส้น
เครื่องจักรแบบรวมศูนย์ไม่สามารถชดเชยระบบต้นน้ำและปลายน้ำที่ไม่ตรงกันได้ การจัดการผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นจะต้องส่งมอบวัสดุอย่างสม่ำเสมอ สาธารณูปโภคต้องคงอยู่ในสภาวะการทำงานที่กำหนด และการจัดหาผลิตภัณฑ์จะต้องรองรับกำหนดการบรรจุที่ต้องการ หลังจากปิดฝา การตรวจสอบ ติดฉลาก บรรจุ และจัดวางบนพาเลท จะต้องยอมรับขวดโดยไม่กีดขวางแนวแกนซ้ำๆ การตรวจสอบควรติดตามการไหลตั้งแต่ต้นจนจบ แทนที่จะสิ้นสุดที่การปล่อยแคปเปอร์
ความสมดุลของไลน์ไม่สามารถทำได้โดยการกำหนดความเร็วที่กำหนดเท่ากันให้กับทุกเครื่องจักร อุปกรณ์ที่แตกต่างกันมีลักษณะการทำงานของวงจร คุณลักษณะการคืนสภาพ และความจำเป็นในการควบคุมการสะสมที่แตกต่างกัน การจัดเรียงที่ถูกต้องขึ้นอยู่กับบรรจุภัณฑ์ แผนผังชั้น และวิธีการดำเนินการของโรงงาน ทีมงานโครงการควรพิจารณาว่าจุดใดที่สามารถดูดซับสิ่งรบกวนเล็กๆ น้อยๆ ได้ จุดใดที่ต้องหยุดทันที และวิธีป้องกันคุณภาพของขวดในระหว่างการสะสมใดๆ ในบางเลย์เอาต์ บัฟเฟอร์ที่ออกแบบมาอย่างระมัดระวังหลังคอมบิบล็อกจะช่วยป้องกันไม่ให้เหตุการณ์ดาวน์สตรีมหยุดการทำงานของยูนิตหลัก ในส่วนอื่นๆ ข้อจำกัดด้านพื้นที่หรือผลิตภัณฑ์อาจสนับสนุนการมีเพศสัมพันธ์ที่ใกล้ชิดยิ่งขึ้น ตัวเลือกควรได้รับการออกแบบทางวิศวกรรม ไม่ใช่การสันนิษฐาน
การตรวจสอบคุณภาพยังต้องถือเป็นองค์ประกอบกำลังการผลิตด้วย หากการตรวจสอบด้วยภาพ การตรวจสอบการรั่วไหล การเขียนโค้ด หรือการจัดการการคัดแยกไม่สามารถตามขั้นตอนการผลิตได้ ประสิทธิภาพที่เพิ่มขึ้นอย่างเห็นได้ชัดจะไม่ไปถึงผลผลิตของผลิตภัณฑ์สำเร็จรูปเลย กำหนดการตรวจสอบที่จำเป็น สถานที่ซึ่งเกิดขึ้น วิธีนำขวดที่ถูกปฏิเสธออก และใครเป็นผู้ตรวจสอบว่าระบบทำงานอยู่ เช่นเดียวกับฉลากและบรรจุภัณฑ์รอง การจัดหาวัสดุและการเปลี่ยนแปลงจะต้องประสานงานกับกำหนดการผลิตหลัก
ในระหว่างการดำเนินการช่วงแรก ให้จัดให้มีการตรวจสอบข้ามสายงานสั้นๆ โดยใช้บันทึกการสูญเสีย การผลิตอาจมองว่าการหยุดเป็นปัญหาปลายน้ำ การบำรุงรักษาอาจมองว่าเป็นสภาวะของเซ็นเซอร์ และบรรจุภัณฑ์อาจมองว่าเป็นการจ่ายที่ไม่สอดคล้องกัน การทบทวนลำดับร่วมกันจะเผยให้เห็นปฏิสัมพันธ์ที่แท้จริง ลักษณะนิสัยทั้งบรรทัดนี้เป็นหนึ่งในเหตุผลที่สำคัญที่สุดในการประเมิน Combiblock ว่าเป็นระบบปฏิบัติการมากกว่าที่จะเป็นเพียงเครื่องจักรความเร็วสูง
นอกจากนี้ ยังมีประโยชน์ในการกำหนดขีดจำกัดการดำเนินการเล็กๆ น้อยๆ ที่กระตุ้นให้เกิดการดำเนินการก่อนที่การสูญเสียครั้งใหญ่จะเกิดขึ้น ตัวอย่างอาจรวมถึงข้อผิดพลาดในการถ่ายโอนซ้ำๆ รูปแบบการปฏิเสธที่ผิดปกติ ระยะเวลาในการคืนสภาพที่เพิ่มขึ้นอย่างต่อเนื่อง หรือการอุดตันของบรรจุภัณฑ์ที่เกินกว่าค่าที่ยอมรับได้ตามปกติของโรงงาน เกณฑ์ที่แน่นอนนั้นขึ้นอยู่กับโรงงานโดยเฉพาะ แต่การตกลงล่วงหน้าจะช่วยให้ทีมจัดการกับการเบี่ยงเบนในขณะที่ยังสามารถจัดการได้
เมื่อบันทึกการปฏิบัติงานพัฒนาขึ้น ให้ใช้เพื่อประเมินโครงการปรับปรุงในอนาคต ข้อมูลอาจแสดงให้เห็นว่าการลงทุนครั้งถัดไปไม่ใช่กำลังการผลิตจากศูนย์กลางมากขึ้น แต่เป็นการเตรียมการจัดหาพรีฟอร์มที่ดีขึ้น การเปลี่ยนแปลงบรรจุภัณฑ์ขั้นปลาย การปรับปรุงสาธารณูปโภค หรือการอัปเดตการฝึกอบรม นั่นคือข้อได้เปรียบเชิงปฏิบัติของมุมมองประสิทธิภาพทั้งสายการผลิต: โดยจะกำหนดทิศทางทรัพยากรไปสู่การสูญเสียที่จำกัดผลผลิตที่เสร็จสมบูรณ์
การตรวจสอบประสิทธิภาพควรคำนึงถึงคุณภาพของการฟื้นตัวด้วย เส้นที่รีสตาร์ทอย่างรวดเร็วแต่ทำให้ขวดไม่มั่นคงหรือการปิดฝาไม่ดียังไม่สามารถฟื้นตัวได้อย่างแท้จริง รวมระยะเวลาสังเกตที่กำหนดไว้หลังจากการหยุดที่สำคัญ พร้อมด้วยการตรวจสอบที่เหมาะสมกับผลิตภัณฑ์และบรรจุภัณฑ์ สิ่งนี้เชื่อมโยงความพร้อมใช้งานกับผลลัพธ์ที่ยอมรับได้ และทำให้ทีมไม่ถือว่าปุ่มรีสตาร์ทเป็นการสิ้นสุดการดำเนินการแก้ไข
จัดกำหนดการงานการปรับปรุงเพื่อไม่ให้สร้างการเปลี่ยนแปลงที่ไม่สามารถควบคุมได้ในระหว่างการผลิตที่มีงานยุ่ง ทดลองการเปลี่ยนแปลงโดยมีวัตถุประสงค์ที่กำหนดไว้ สังเกตผลลัพธ์ อนุมัติหากปรับปรุงเงื่อนไขที่ตกลงไว้ จากนั้นอัปเดตมาตรฐาน สิ่งนี้จะช่วยปกป้องปริมาณงานในขณะที่ช่วยให้สายการผลิตได้ประโยชน์จากการเรียนรู้กระบวนการอย่างแท้จริง
ใช้แนวทางที่มีระเบียบวินัยแบบเดียวกันเมื่อเป้าหมายการผลิตเปลี่ยนแปลง ผลผลิตตามแผนที่สูงขึ้นอาจต้องมีการตรวจสอบการจัดหาผลิตภัณฑ์ที่ขึ้นรูปขั้นต้น สาธารณูปโภค การตรวจสอบ และการบรรจุหีบห่อ แทนที่จะต้องปรับความเร็วแบบง่ายๆ ตรวจสอบเส้นทางการผลิตทั้งหมดอีกครั้ง สังเกตพฤติกรรมของขวดในสภาวะใหม่ และบันทึกการตั้งค่าที่แก้ไขก่อนที่จะดำเนินการกับเป้าหมายใหม่ตามปกติ
บทสรุป
ระบบ Combiblock กำลังเปลี่ยนวิธีที่โรงงานผลิตเครื่องดื่มคิดเกี่ยวกับประสิทธิภาพ เนื่องจากระบบดังกล่าวนำการสร้างขวด การบรรจุ และการปิดฝามาไว้ในลำดับการทำงานที่เชื่อมโยงกันเป็นหนึ่งเดียว ข้อได้เปรียบที่เป็นไปได้มีความชัดเจน: การส่งมอบขวดเปล่าน้อยลง เค้าโครงส่วนกลางที่กะทัดรัดยิ่งขึ้น และเส้นทางกระบวนการที่กำหนดไว้ดีกว่า ผลลัพธ์ยังคงขึ้นอยู่กับความเข้ากันได้ของขวด ยูทิลิตี้ ความสมดุลของสายการผลิต การบำรุงรักษา และวินัยในการกู้คืน ถือว่าการบูรณาการเป็นการตัดสินใจในการออกแบบทั้งสายการผลิต และประเมินด้วยข้อมูลการสูญเสียจริงและรูปแบบที่รองรับการผลิตที่ปลอดภัยและบำรุงรักษาได้
คำถามที่พบบ่อย
เหตุใดเครื่อง Combiblock จึงปรับปรุงประสิทธิภาพของสายการผลิตเครื่องดื่ม
พวกเขาสามารถลดการจัดการขวดเปล่าระหว่างการเป่าและการบรรจุ และประสานขั้นตอนส่วนกลางให้เป็นกระบวนการเดียว ประโยชน์ที่แท้จริงขึ้นอยู่กับความสมดุลของสายการผลิต สภาพการทำงาน และความเสถียรของขวด
ความเร็วที่สูงกว่าจะเหมือนกับประสิทธิภาพที่สูงกว่าหรือไม่
ไม่ การผลิตที่มีประสิทธิภาพขึ้นอยู่กับผลผลิตที่ยอมรับ การหยุดทำงาน เวลาการกู้คืน การเปลี่ยนผลิตภัณฑ์ การบำรุงรักษา และความสามารถของอุปกรณ์ปลายน้ำในการติดตาม
รูปแบบที่กะทัดรัดสามารถสร้างปัญหาในการบำรุงรักษาได้หรือไม่?
สามารถทำได้หากไม่มีการวางแผนการเข้าถึงบริการ การเชื่อมต่อสาธารณูปโภค และพื้นที่ทำงานที่ปลอดภัย การตรวจสอบโครงร่างควรรวมถึงงานบำรุงรักษา ไม่ใช่เฉพาะขนาดอุปกรณ์เท่านั้น
ควรรวบรวมข้อมูลใดก่อนอัปเกรดสายการผลิต PET
รวบรวมเอาต์พุตตามรูปแบบ หยุดสาเหตุและระยะเวลา แนวโน้มการปฏิเสธ เวลาการเปลี่ยนแปลง การหยุดชะงักด้านสาธารณูปโภค ปัญหาการจัดการขวด และการบล็อกหรือรอเหตุการณ์ดาวน์สตรีม
สายการผลิตแบบรวมมีไว้สำหรับการปฏิบัติงานปริมาณมากเท่านั้นหรือไม่
ผลลัพธ์มีความสำคัญ แต่ไม่ใช่ปัจจัยเดียวเท่านั้น ความเสถียรของผลิตภัณฑ์ พื้นที่ สินทรัพย์ที่มีอยู่ ความสามารถในการบำรุงรักษา และขั้นตอนการผลิตที่ต้องการก็ส่งผลต่อการเลือกเช่นกัน